关闭
搜索
搜索
未找到结果
    趋势

    探索无褶皱热缩包装

    你需要接受cookies才能使用此功能

    哪种薄膜能带来最佳的收缩效果?新印刷图案能否无褶皱地贴合包装?如何成功转向可持续薄膜?薄膜分析可以对此提供帮助。

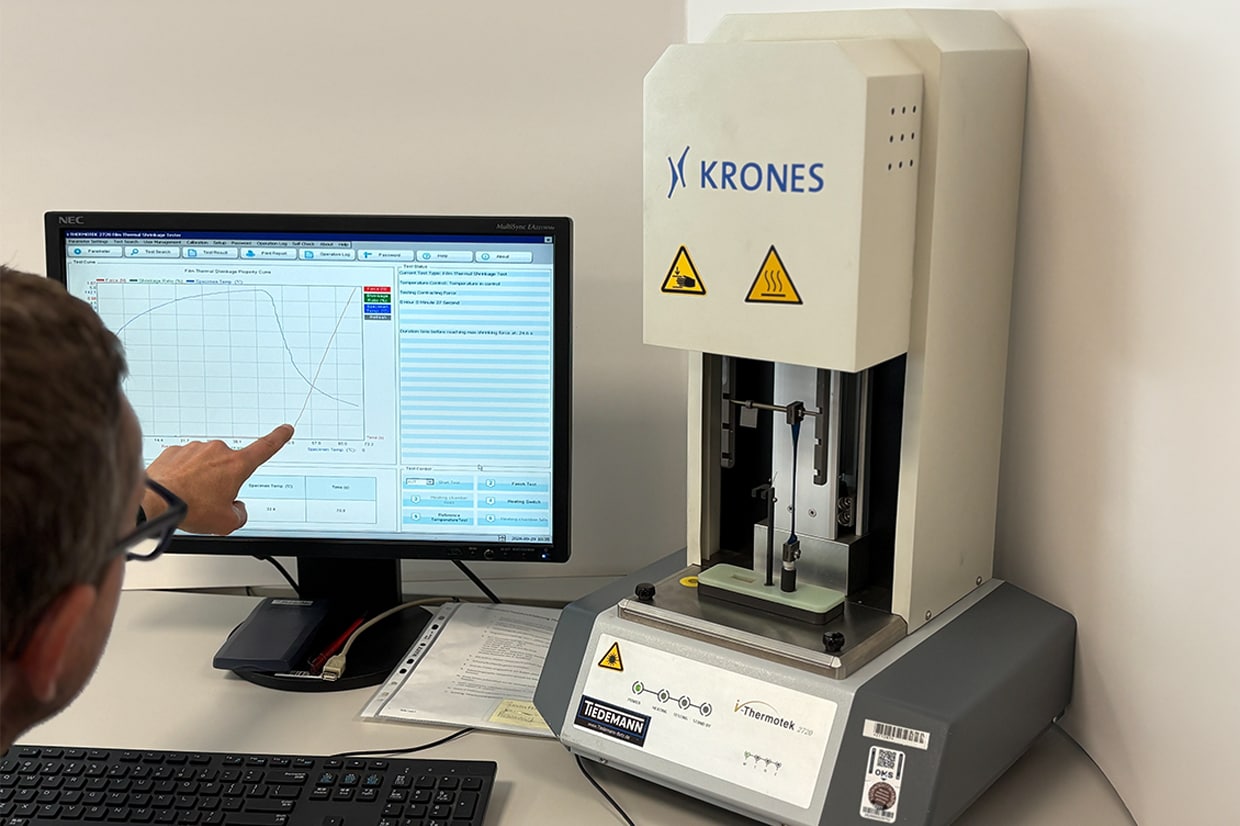
    为什么热缩包装上突然出现难看的褶皱?这个问题促使一家饮料企业展开调查,因为实际上什么都没改变:同一供应商的同一款薄膜,热缩通道采用同一流程。寻找答案的过程中,他们找到了克朗斯--在克朗斯自有薄膜实验室进行的热缩测试揭示了原因:所使用的薄膜批次在制造过程中显然采用了不同的拉伸方式。进一步询问发现,该批次来自另一家工厂。分析结果还表明,可以通过调整薄膜生产中的哪些参数解决问题。凭借这一认知,饮料企业得以与薄膜供应商沟通并共同寻求解决方案。 

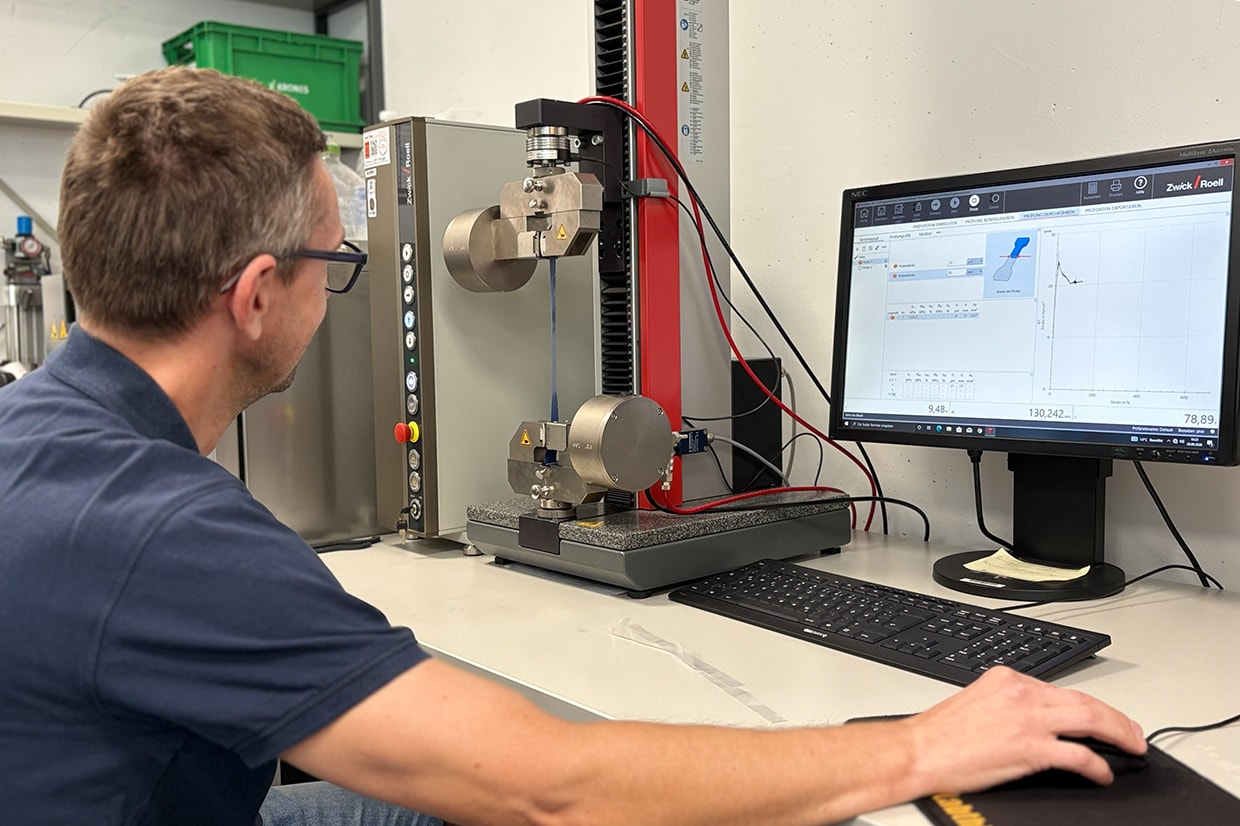
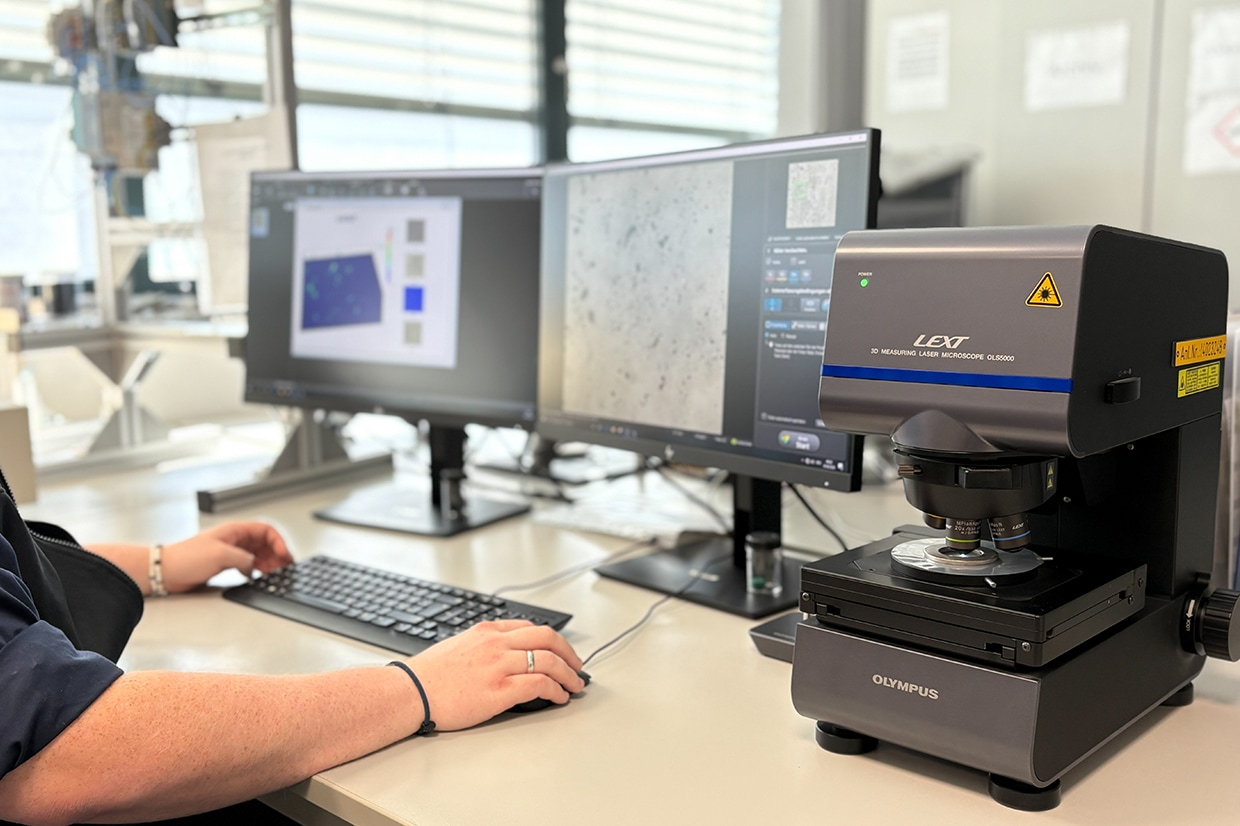
    在上述案例中,热缩测试对解决问题起到了决定性作用。克朗斯薄膜与包装实验室十多年来一直在研究不同薄膜特性对热缩包装质量的影响。截至目前已分析约1200种薄膜,该团队积累了大量专业知识,并帮助众多饮料生产商解决了质量问题。现在,克朗斯将薄膜分析作为生命周期服务(LCS)产品推出。Rupert Marinus Wörndl负责包装设计生命周期服务,他解释了背后的动机:“薄膜分析可以显示每种薄膜可达到的热缩质量。在计划更换薄膜时,这种预先评估非常有帮助。这使得该项服务对我们的客户具有很大的吸引力。” 
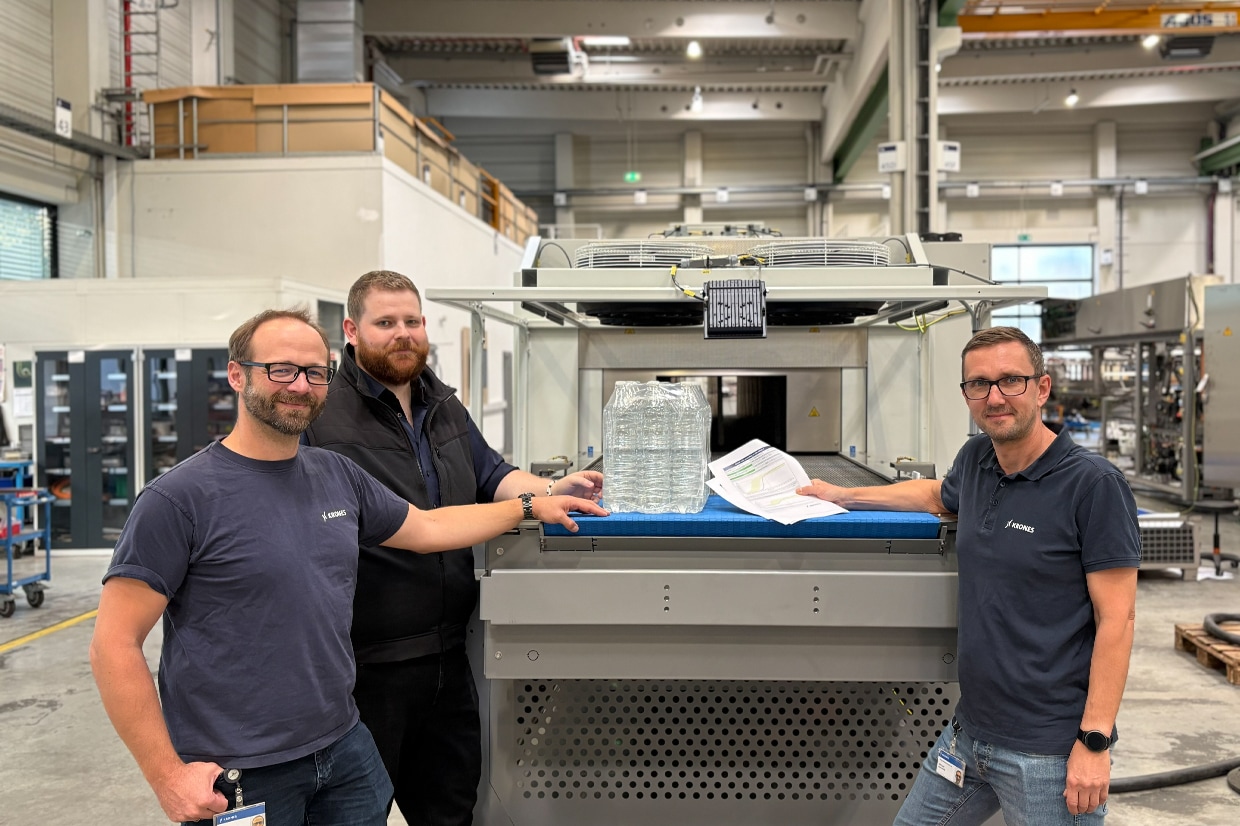
    Image 61253
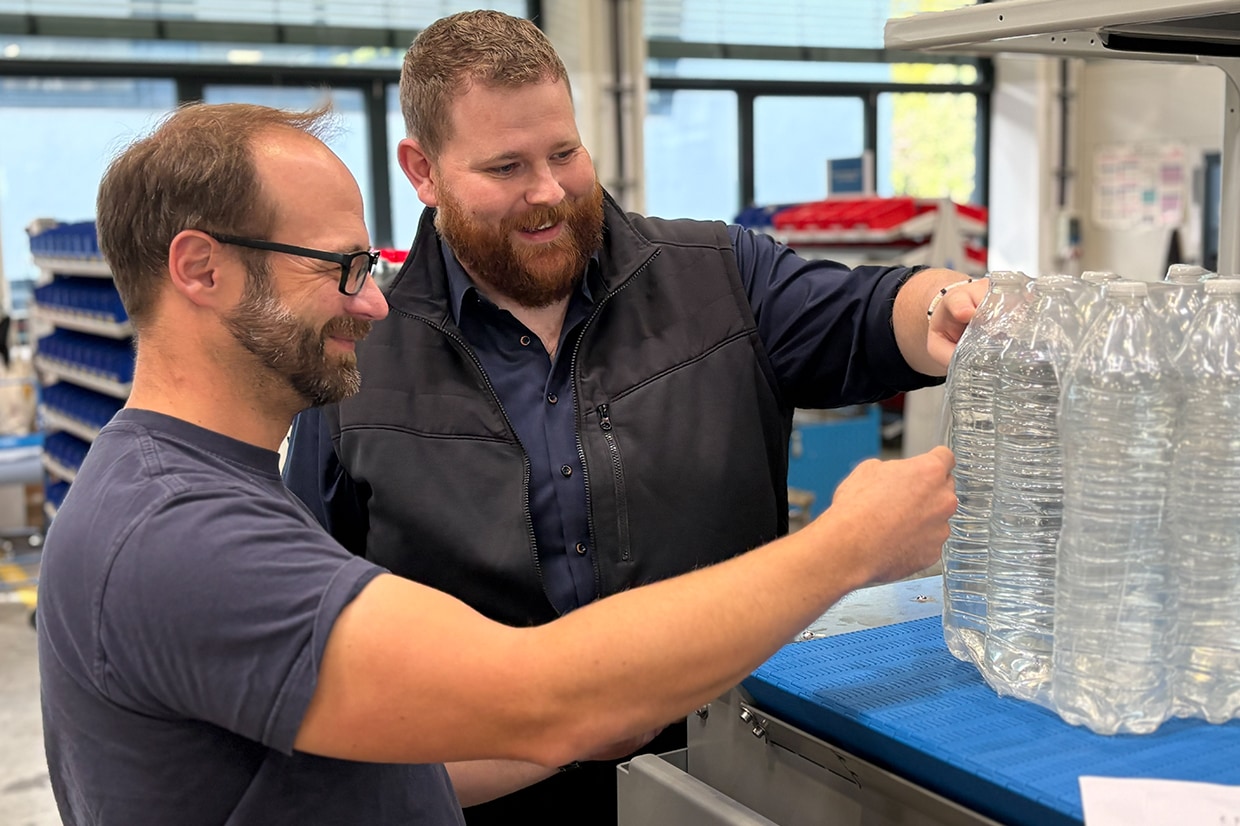
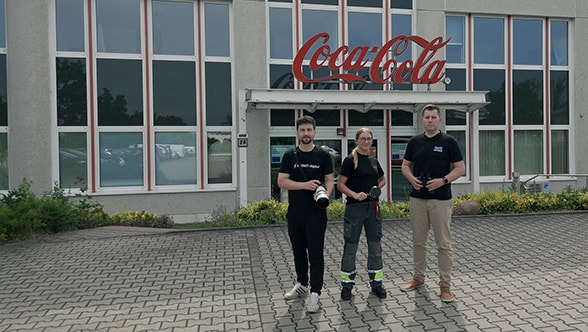
    (左起)Rupert Marinus Wörndl、Dominique Gerlach和Michael Eisenkolb协助客户进行薄膜分析。

    薄膜的生产工艺起到关键作用 

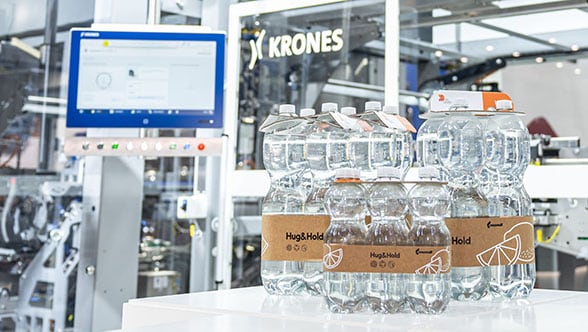
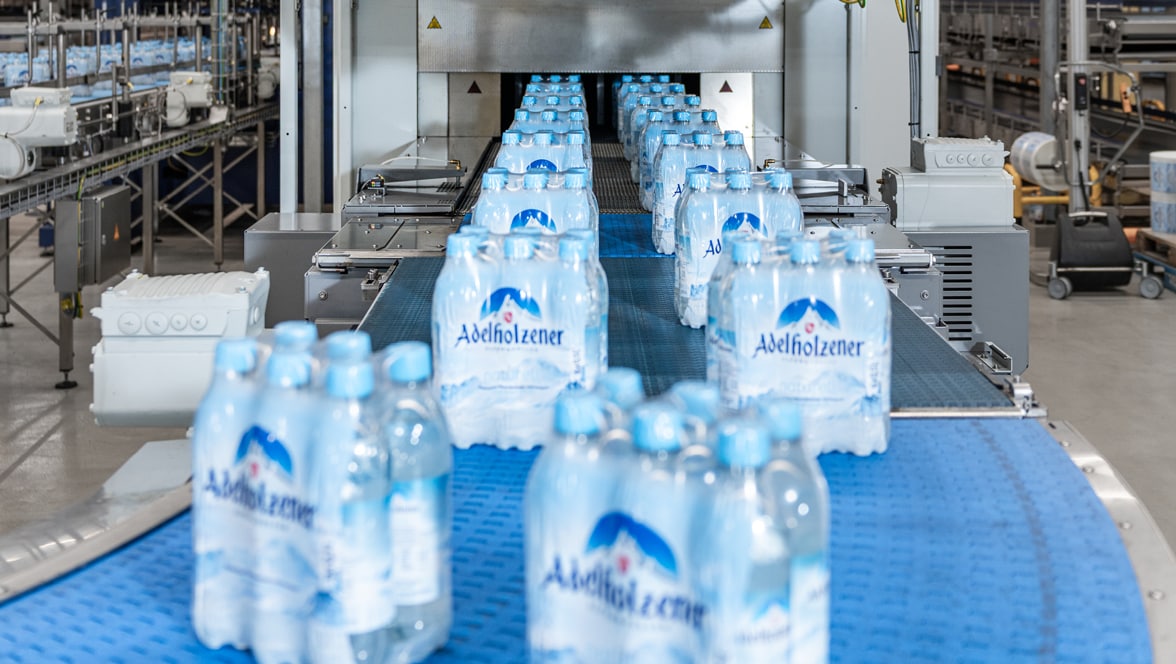
    良好的热缩质量意味着薄膜紧密、稳定地包裹热缩件,两侧的薄膜搭接处整洁、无褶皱。它受多种因素影响,例如,热缩通道的工艺参数以及薄膜本身的特性。 


    针对热缩通道,克朗斯根据不同应用对薄膜的材料和化学成分提出规格要求。除此之外,机械性能也同样重要,而这些性能在薄膜生产过程中即已确定:为使热缩膜在受热时按预期收缩,必须事先在生产过程中进行相应的拉伸。原则上,热缩通道正是将这种拉伸过程逆转,但也仅此而已。“热缩通道本身无法获取超越薄膜生产过程中所蕴含的热缩性能”,Wörndl明确指出。此外,薄膜并非向各个方向均匀收缩:如果在生产过程中,薄膜沿运行方向被快速拉伸,而横向则被缓慢拉伸,那么在热缩通道中,它同样会沿运行方向快速收缩,而横向收缩较慢--这对包装件会产生相应的影响。 

    薄膜分析正是研究这种收缩行为。其结果显示薄膜的最大性能,并可推断其生产过程。“凭借这一认知,我们的客户可以与薄膜供应商进行充分的沟通,无论是质量问题还是新薄膜的选择”,Wörndl解释道。 

    什么情况下需要进行薄膜分析? 

    “包装件热缩质量不好通常是进行薄膜分析的原因”,克朗斯薄膜与包装实验室的Dominique Gerlach表示:“在迄今约1200次检测中,只有很小比例涉及包装件的稳定性。”还有一条规律:产品越高端,薄膜分析越有意义。


    生产流程中日益增强的可持续发展趋势也反映在实验室收到的咨询中:许多饮料生产商改用回收薄膜或更薄、更省材料的薄膜,并希望确保包装外观不受影响。Gerlach表示,薄膜分析为他们提供了宝贵的采购决策信息,并减少了试运行次数:“当有多种薄膜可供选择时,我们的分析可以显示哪些薄膜是可行的。在实验室中表现不佳的薄膜,在生产中肯定也无法使用。”借助分析结果,只有最有希望的薄膜才会在机器上进行测试。但薄膜分析无论如何都不能替代试运行。


    印刷图案也会影响热缩效果,Gerlach举例说明:“一位客户希望根据季节印刷圣诞老人或复活节兔子。复活节兔子薄膜可以轻松加工,而圣诞老人薄膜则需要明显更复杂的机器设置。”另一个关注点是自动化薄膜卷更换,即将用完的薄膜与新薄膜进行焊接。“关键在于拼接质量”,Gerlach解释道:“新卷会快速加速,薄膜和焊缝必须承受得住。我们了解哪些参数在此至关重要,并通过薄膜分析进行检测。” 


    借助仪表盘展示各种可能性 

    进行分析时,实验室团队需要带印刷和不带印刷的薄膜样品,以及薄膜厚度、包装重叠量和侧边余量等基本信息,还有容器尺寸和包装规格。分析结果是一份十页的报告,逐项参数展示该薄膜的性能及其局限性。一张仪表盘图表汇总了使用所分析薄膜可达到的包装稳定性和外观效果。有了这些准备,饮料生产商可以安心推进后续步骤:进行试运行、与薄膜供应商沟通、做出采购决策,最终获得高品质的包装效果。 

    更多关于克朗斯世界

    在我们的 Krones.shop 您可轻松请求无约束力的报价。 

    新机器询价
    kronesZH
    kronesZH
    0
    10
    1